Lieu d'origine:
Chine
Nom de marque:
JYH
Certification:
ISO9001,IATF1969
Numéro de modèle:
OEM/ODM
| Paramètre | Spécification |
|---|---|
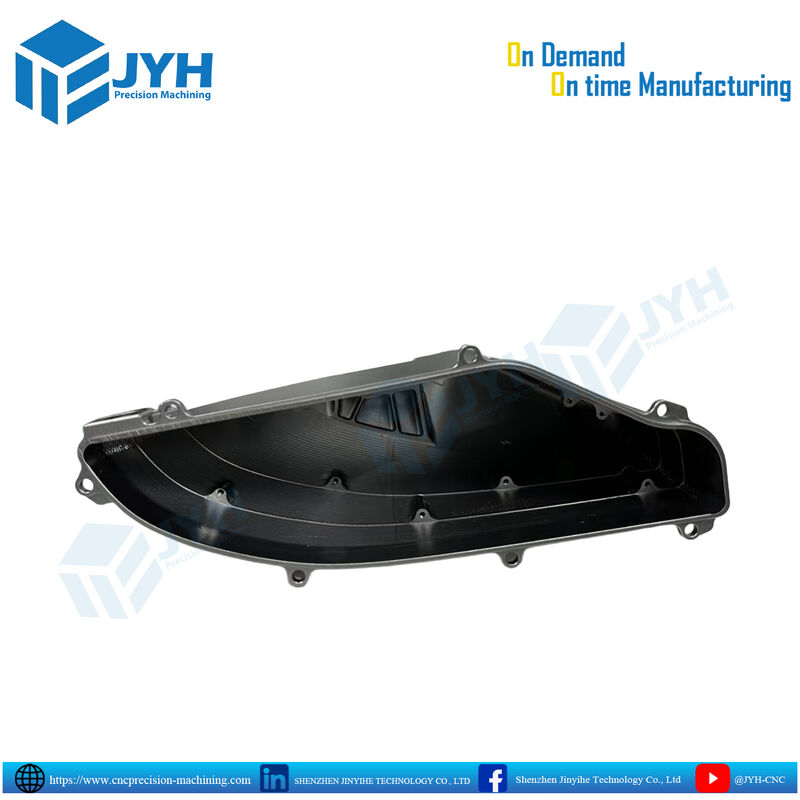
| Processus de fabrication | Frayage CNC à grande vitesse à 3 / 4 / 5 axes |
| Matériaux standard | Aluminium 6061-T6, 6082-T6, 7075-T6, 5083 (options d'alliage disponibles sur demande) |
| Tolérances standard | ISO 2768-mK / Général: ± 0,010 mm (± 0,0004 pouces); Caractéristiques critiques: jusqu'à ± 0,005 mm |
| Traitement de surface | Pour les appareils de traitement de l'air, les caractéristiques suivantes doivent être respectées: |
| Couleur standard | Noir mat (couleurs personnalisées RAL/Pantone disponibles) |
| Capacité à sceller | Rigoles d'étanchéité en O-ring/élastomère usinées de précision pour les ensembles IP65-IP68 |
| Normes en matière de fils | Pour les appareils de traitement de l'air, le coefficient de charge doit être supérieur ou égal à: |
| Contrôle de la qualité | Inspection 3D CMM, projecteur optique, testeur de rugosité de surface, rapports complets FAI / CoC |
| Caractéristique / Critères | Billets monolithiques usinés à la CNC | Pour la fabrication de produits à base d'aluminium ou d'aluminium |
|---|---|---|
| Coût de l'outillage et de l'installation | Nul coût initial d'outillage; mise en place numérique rapide via CAM. | Le coût initial élevé des outils et des outils de moulage est de 5 000 à 30 000 dollars. |
| Temps de réalisation | 3 à 7 jours ouvrablespour les prototypes et les lots sur demande. | 6 à 10 semaines pour la conception, la découpe et la qualification du moule. |
| Intégrité structurelle | Zéro porosité, structure de grain uniforme, résistance à la traction maximale. | Risque de micro-porosité, poches de gaz et points de défaillance fragiles. |
| Tolérance dimensionnelle | L'équipement doit être équipé d'un dispositif d'étanchéité à l'air comprimé (exception faite de l'équipement de sécurité à l'air comprimé).dans tous les domaines. | Modéré (±0,05 mm à ±0,15 mm); usinage secondaire nécessaire. |
| Flexibilité de la conception | Iteration instantanée; facilité de modification des modèles CAD 3D. | Coûteux et lent à modifier une fois le moule d'acier durci. |
| Qualité de la finition de surface | Constance élevée; idéal pour l'anodisation des cosmétiques et des revêtements. | Souvent nécessitant un soufflage par tir; l'anodisation présente souvent des nuances/bandes inégales. |
| Le meilleur pour | Prototypage, production en volume faible à moyen, pièces critiques. | Production en très grand volume (> 10 000 pièces et plus) avec des tolérances faibles. |
Envoyez votre demande directement à nous