logo
À la maison > Produits > usinage de précision de commande numérique par ordinateur >
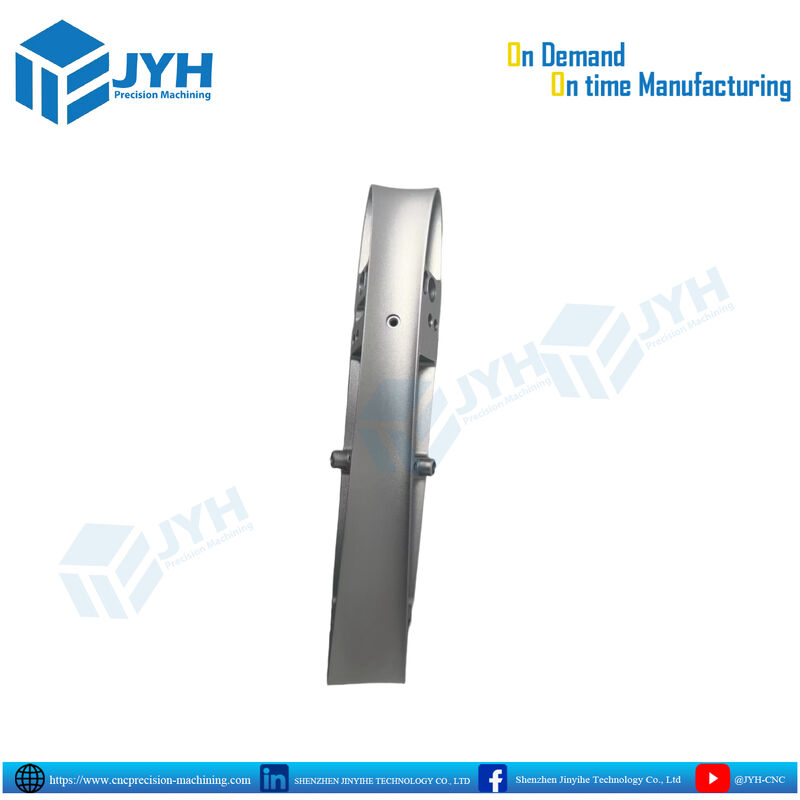
Braquette de bras structural en aluminium usinée CNC de précision personnalisée avec tolérance ± 0,005 mm et fraisage CNC à 5 axes

Braquette de bras structural en aluminium usinée CNC de précision personnalisée avec tolérance ± 0,005 mm et fraisage CNC à 5 axes

Support de bras structurel à tolérance ±0

005 mm

Support usiné CNC pour fraisage CNC à 5 axes

Lieu d'origine:

Chine

Nom de marque:

JYH

Certification:

ISO9001,IATF1969

Numéro de modèle:

OEM/ODM

Nous contacter
Demandez un devis
Détails du produit
Fini:
anodisation claire
Logiciel:
CAD / CAM / CORELDRAW / PRO / E / UG / IGS / STP
Nom de la pièce:
Pièces d'usinage de précision CNC
Capacité d'usinage:
3 axes / 4 axes / 5 axes
Format du dessin:
Les données sont fournies en format PDF.
Traitement thermique:
Disponible sur demande
Service:
Personnalisé pour le prototype CNC en métal
Fichiers disponibles:
étape/stp/igs/x_t/stl
Traitement de surface:
Sablage
Haute précision:
± 0,005 mm Tolérance
Taille maximale de la pièce:
500x500x300mm
Inspection:
Utilisez les Callipers, CMM, etc.
Équipement:
Palette nid
Signe optique:
LUNETTES
Souligner:
Usinage de précision CNC, usinage CNC
Mettre en évidence:

Support de bras structurel à tolérance ±0

,

005 mm

,

Support usiné CNC pour fraisage CNC à 5 axes

Conditions de paiement et d'expédition
Quantité de commande min
1
Détails d'emballage
Emballage personnalisé
Délai de livraison
5-8 jours
Conditions de paiement
LC, D/A, D/P, T/T
Capacité d'approvisionnement
Du prototype à la production de masse
Produits connexes
Nous contacter
Sandy Xu
Contactez-nous maintenant
Description du produit
Braquette de bras en aluminium usiné CNC de précision personnalisée
Conçu pour une rigidité critique, un alignement cinématographique précis et une faible masse,Ce support de bras en aluminium usiné CNC offre des performances mécaniques exceptionnelles dans l'aérospatiale, la robotique, l'optoélectronique et les plates-formes de machines automatisées. Produites à l'aide de centres de fraisage CNC avancés à 4 et 5 axes,chaque composant est soumis à un contournement continu à plusieurs axes pour obtenir des rayons extérieurs de balayage complexes, des poches de données précises et des trous de montage perforés avec des tolérances géométriques aussi serrées que ± 0,005 mm (± 0,0002 pouces).
Le composant présenté combine des poches de légèreté internes avec des côtes de durcissement structurelles pour optimiser le rapport résistance/poids.Finition par soufflage uniforme de perles de médias fins suivi d'anodisation transparente MIL-A-8625 Type II Classe 1, il assure une résistance à la corrosion atmosphérique à long terme, une dureté de surface et une esthétique architecturale mate anti-éblouissement.
Spécifications techniques
Paramètre Capacité standard / spécification Notes / Options
Options matérielles L'aluminium 6061-T6, 7075-T6, 6082-T6, 2024-T3 peut être utilisé pour le traitement de l'aluminium. Le magnésium AZ31B et l'acier inoxydable 303/304 sont également pris en charge
Technologie de l'usinage Fraisage CNC simultané à quatre axes / à cinq axes Contournement multi-axe et positionnement à configuration unique
Tolérances dimensionnelles ±0,010 mm standard; jusqu'à ±0,005 mm critique CMM vérifié conformément à l'ISO 2768-m/f ou à l'ASME Y14.5
Véritable position de forage / trou Dans un rayon de Ø0,015 mm par rapport aux dattes primaires Les fils de fil et les fils de fil de précision (M2-M12)
Finition de surface (en usine) Ra 0,8 μm - Ra 1,6 μm (32 à 63 μin) Passes de finition à grande vitesse
Traitement de surface Le soufflage de perles de verre + Anodisation transparente de type II Le produit doit être présenté sous forme d'une couche dure de type III, de chromate (MIL-DTL-5541) ou de cerakote.
Épaisseur du revêtement 8 à 15 μm (anodisé de type II) Dépenses techniques calculées avant le tapage des fils
Contrôle de la qualité 100% d'inspection par CMM, projecteur optique, profilomètre de surface FAI complète, certificats de matériaux et COC anodisant fournis
Comparaison des matériaux d'ingénierie
Le choix du bon alliage dépend de l'équilibre entre la charge mécanique dynamique, l'exposition environnementale et les exigences de poids des composants:
Propriété métrique / alliage Le numéro d'immatriculation du véhicule Le nombre d'heures de travail est le suivant: Le nombre d'équipements
Résistance au rendement Pour les appareils de traitement de l'air Pour les appareils de traitement de l'air Pour les appareils à combustion interne
Résistance à la traction Pour les appareils à combustion interne - 572 MPa (83 ksi) Pour les appareils à combustion interne
Classification de l'usinage Élevée (évacuation des copeaux propres) Excellent (rigide et à faible éboulement) Haute (comparable à 6061)
Réaction d'anodisation Finition transparente propre et très uniforme Une teinte légèrement plus foncée/grisâtre Très bonne clarté esthétique
Résistance à la corrosion Supérieur (marine et atmosphérique) Modéré (exige un joint anodisé) Haute (structure européenne standard)
Application recommandée Automatisation générale, boîtiers, bras robotisés Liens à haute contrainte, cadres aérospatiaux Infrastructures européennes, portiques robotisés
Principaux avantages de la FDM et de la fabrication
  • Machinerie à plusieurs axes à configuration simple:Des courbures esthétiques étendues et des emplacements de broches de point de référence fonctionnels sont coupés dans des chemins d'outils unifiés à 5 axes, éliminant ainsi les accumulations de tolérance cumulatives courantes dans le remontage en plusieurs étapes.
  • Limite de pré-couchage du fil et de l'enroulement:Toutes les perceuses, les inserts filetés et les emplacements des épingles en filetage sont placés dans une couche de croissance anodique de 8 à 12 μm pour garantir une interférence zéro lors de l'assemblage mécanique final.
  • Balance dynamique optimisée:Les routines de pocketing éliminent la masse de noyau inutile tout en maintenant la rigidité sous les vibrations de torsion et les cycles de charge élevée.
  • Assurance de qualité stricte:Traçabilité complète des lots avec les certificats de matériaux EN 10204 3.1, les dessins en ballons pleine dimension et les rapports de la machine de mesure des coordonnées (CMM) fournis avec chaque lot de production.
Liste de vérification de la production pour les enquêtes
1. Téléchargez des fichiers CAO 3D (.STEP ou.IGES) avec un dessin PDF 2D spécifiant des tolérances critiques, des caractéristiques de données et des appels de fil.
2. désigner la préférence de l'alliage (6061-T6 pour les performances structurelles générales ou 7075-T6 pour les charges de rendement élevées).
3. Confirmer la dénomination du traitement de surface (Blast de perles standard + anodisation claire de type II selon MIL-A-8625, ou teinte/couche dure anodisée alternative).
4Indiquez le volume d'échantillons du prototype initial par rapport aux lots de production complets prévus.

Envoyez votre demande directement à nous

Politique de confidentialité Chine Bonne qualité usinage de précision de commande numérique par ordinateur Le fournisseur. 2023-2026 Shenzhen Jinyihe Technology Co., Ltd. Tous les droits réservés.