logo
À la maison > Produits > usinage de précision de commande numérique par ordinateur >
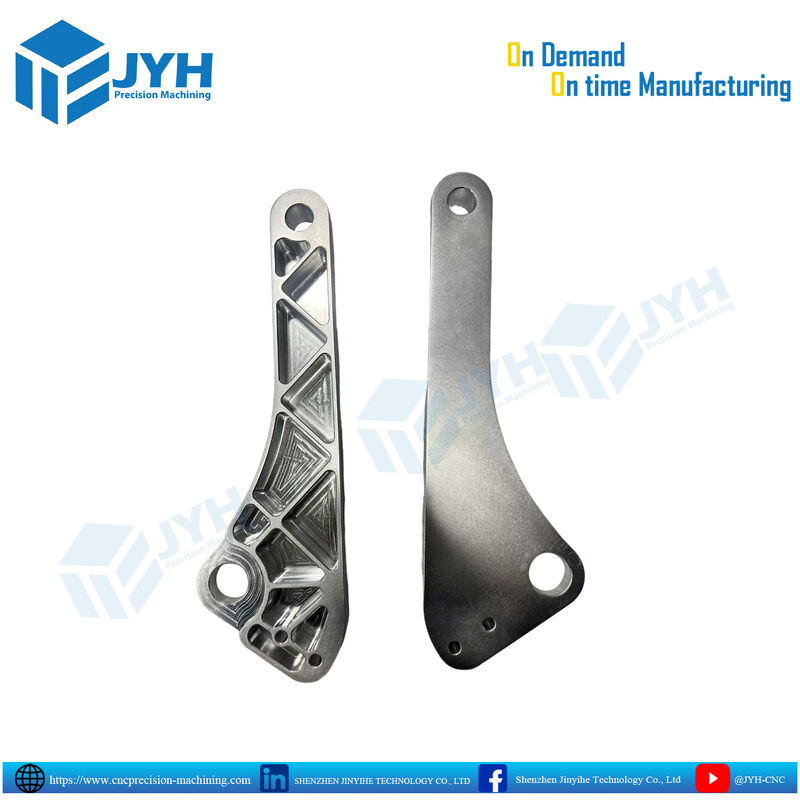
Machinerie à commande numérique de précision personnalisée 7075-T6 bras de liaison de suspension en aluminium avec une tolérance de ± 0,001 mm et fraisage CNC à 5 axes

Machinerie à commande numérique de précision personnalisée 7075-T6 bras de liaison de suspension en aluminium avec une tolérance de ± 0,001 mm et fraisage CNC à 5 axes

Bras de liaison de suspension à tolérance de ± 0

001 mm

Support pivotant en aluminium 7075-T6

Lieu d'origine:

Chine

Nom de marque:

JYH

Numéro de modèle:

OEM/ODM

Nous contacter
Demandez un devis
Détails du produit
Type de service:
Sur mesure et OEM
Volume de production:
Du prototype à la production de masse
Tolérance:
± 0,001 mm
Logiciel:
CAD / CAM / CORELDRAW / PRO / E / UG / IGS / STP
Finition de surface:
Ra 0,4 - 1,6 µm
Tolérance d'usinage:
±0,01 mm (tolérances plus strictes disponibles)
Matériel:
Aluminium, acier, titane, laiton, plastique
Traitement thermique:
Disponible sur demande
Couleur:
Noir/Sliver et peut être personnalisé
Processus d'usinage:
Fraisage, tournage, perçage, meulage
Traitement par la teigne:
Usinage CNC
Autres:
Dessins, photos et échantillons sont les bienvenus
Mettre en évidence:

Bras de liaison de suspension à tolérance de ± 0

,

001 mm

,

Support pivotant en aluminium 7075-T6

Conditions de paiement et d'expédition
Quantité de commande min
1
Détails d'emballage
Emballage personnalisé
Délai de livraison
5-8 jours
Conditions de paiement
LC, D/A, D/P, T/T
Capacité d'approvisionnement
Du prototype à la production de masse
Produits connexes
Nous contacter
Sandy Xu
Contactez-nous maintenant
Description du produit
Bras de suspension et support de pivot de précision usiné CNC en aluminium sur mesure
Conçu pour résister aux cisaillements cycliques sévères, aux moments de flexion et aux charges dynamiques, ce bras de suspension structurel en aluminium usiné CNC de précision offre une rigidité torsionnelle maximale pour une masse minimale. Fabriqué via des centres d'usinage CNC continus à haute vitesse à 4 et 5 axes, le composant présente une conception de réseau triangulé ingénierie (pocketing isogrid) qui élimine le poids non structurel tout en laissant intactes les âmes de cisaillement rigides.
La géométrie à double pivot intègre des alésages de pivot rectifiés de haute précision et des trous de goupille de localisation borgnes conçus pour les roulements à aiguilles, les roulements sphériques ou les bagues à ajustement serré. L'usinage d'ébauche adaptatif multi-étapes et le contournage trochoïdal à haute vitesse maintiennent des faces de référence planes et des tolérances d'entraxe trou à trou strictes jusqu'à ±0,008 mm (±0,0003 pouce). Chaque unité est finie par un sablage uniforme avec un média abrasif suivi d'une anodisation optionnelle de type II ou de type III pour résister à l'usure abrasive de la route, aux impacts de gravier et aux conditions atmosphériques corrosives.
Spécifications techniques
Paramètre Spécification standard Notes d'ingénierie et capacités
Appels de matériaux Aluminium 7075-T6, 6061-T6, 6082-T6 7075-T6 recommandé pour les applications à fortes contraintes ; 6061-T6 pour une utilisation générale
Méthode d'usinage Fraisage CNC simultané 4 axes / 5 axes Dégagements adaptatifs multi-cavités et passes de finition unifiées
Tolérances dimensionnelles ±0,010 mm général ; jusqu'à ±0,005 mm critiques Évalué selon les normes ISO 2768-m/f ou ASME Y14.5
Précision de position de l'alésage de pivot Dans un rayon de Ø0,012 mm par rapport aux références primaires Assure une rotation sans grippage sur les liaisons à double pivot
Cylindricité / faux-rond de l'alésage Dans un rayon de 0,005 mm (0,0002 pouce) Critique pour la longévité des roulements à ajustement par interférence
État de surface (Poches) Ra 0,8 μm - Ra 1,6 μm (32 - 63 μin) Surlignage CNC propre le long des parois internes de l'âme
Traitements de surface Sablage à billes de verre (mat), anodisation dure MIL-A-8625 Type II / Type III Colorants d'anodisation clairs, noirs, gris titane ou personnalisés
Vérification de la qualité Inspection CMM à 100%, mesure d'alésage par air, testeur de rugosité de surface FAI complet, certificats de matériaux 3.1 et plans annotés fournis
Sélection du matériau structurel : AL 7075-T6 vs AL 6061-T6 vs Titane Ti-6Al-4V
Le choix du bon substrat pour les liaisons de pivot à forte charge nécessite d'équilibrer la résistance à la fatigue, la limite d'élasticité, la masse et le coût de production global :
Propriété / Métrique Aluminium 6061-T6 Aluminium 7075-T6 Titane Grade 5 (Ti-6Al-4V)
Limite d'élasticité (Sy) 276 MPa (40 ksi) 503 MPa (73 ksi) 880 MPa (128 ksi)
Résistance à la fatigue (107 cycles) 96 MPa 160 MPa 510 MPa
Densité (ρ) 2,70 g/cm³ 2,81 g/cm³ 4,43 g/cm³
Module spécifique (E/ρ) ~25,5 GPa/(g/cm³) ~25,6 GPa/(g/cm³) ~25,7 GPa/(g/cm³)
Efficacité du cycle d'usinage Rapide (baseline 100%) Rapide (~95% baseline) Plus lent (~25-30% baseline)
Rôle principal dans l'industrie Robotique légère, châssis Triangles de suspension de sport automobile, liaisons aérospatiales Liaisons aéro à température extrême
Points forts de la DFM et de l'usinage de précision
  • Réseau isogrid déformé par contrainte : Les parois internes des poches et les rayons d'angle sont optimisés pour les angles d'engagement de coin de l'outil de fraisage, évitant la concentration de contraintes résiduelles tout en conservant la rigidité structurelle contre la flexion latérale.
  • Alignement des axes en une seule configuration : Les alésages de pivot dynamiques et les trous de goupille de localisation borgnes de précision sont rectifiés dans la même configuration de fixation de référence, garantissant la coaxialité et évitant le grippage des goupilles lors des déplacements dynamiques multi-axes.
  • Épaisseur de paroi contrôlée : L'épaisseur de l'âme est maintenue dans un rayon de ±0,015 mm sur l'ensemble du plancher et des nervures périmétriques, évitant le chatter, les vibrations des parois minces et le décalage de l'outil lors des passes à haute vitesse d'avance.
  • Calculs de jeu pour filetages et bagues : Tous les alésages de roulement et les filetages de fixation prennent en compte l'épaisseur de film d'ingénierie de l'anodisation ultérieure (10-25 μm pour le type II/Type III), évitant les ajustements hors tolérance après le revêtement.
Liste de contrôle de vérification de production pour les demandes de renseignements
  1. Fournir les fichiers CAO 3D natifs (.STEP ou .IGES) ainsi qu'un dessin d'ingénierie 2D (.PDF) avec les ajustements des alésages de roulement (H7, P7 ou bande de tolérance désignée) et les schémas de référence.
  2. Identifier l'alliage cible en fonction de la contrainte opérationnelle (spécifier 7075-T6 pour les cycles dynamiques élevés ou 6061-T6 pour les charges standard).
  3. Spécifier les exigences de traitement de surface : sablage fin à billes de verre, anodisation claire/colorée selon MIL-A-8625 Type II, ou revêtement dur de type III pour une usure intensive (50 μm).
  4. Clarifier les exigences de quincaillerie (par exemple, bague à ajustement serré rectifiée, inserts Helicoil en laiton/inox pré-installés, ou trous de localisation de goupille de clavette).

Envoyez votre demande directement à nous

Politique de confidentialité Chine Bonne qualité usinage de précision de commande numérique par ordinateur Le fournisseur. 2023-2026 Shenzhen Jinyihe Technology Co., Ltd. Tous les droits réservés.